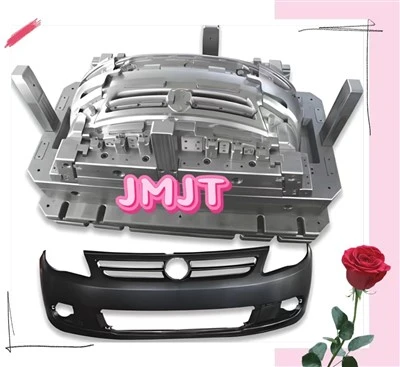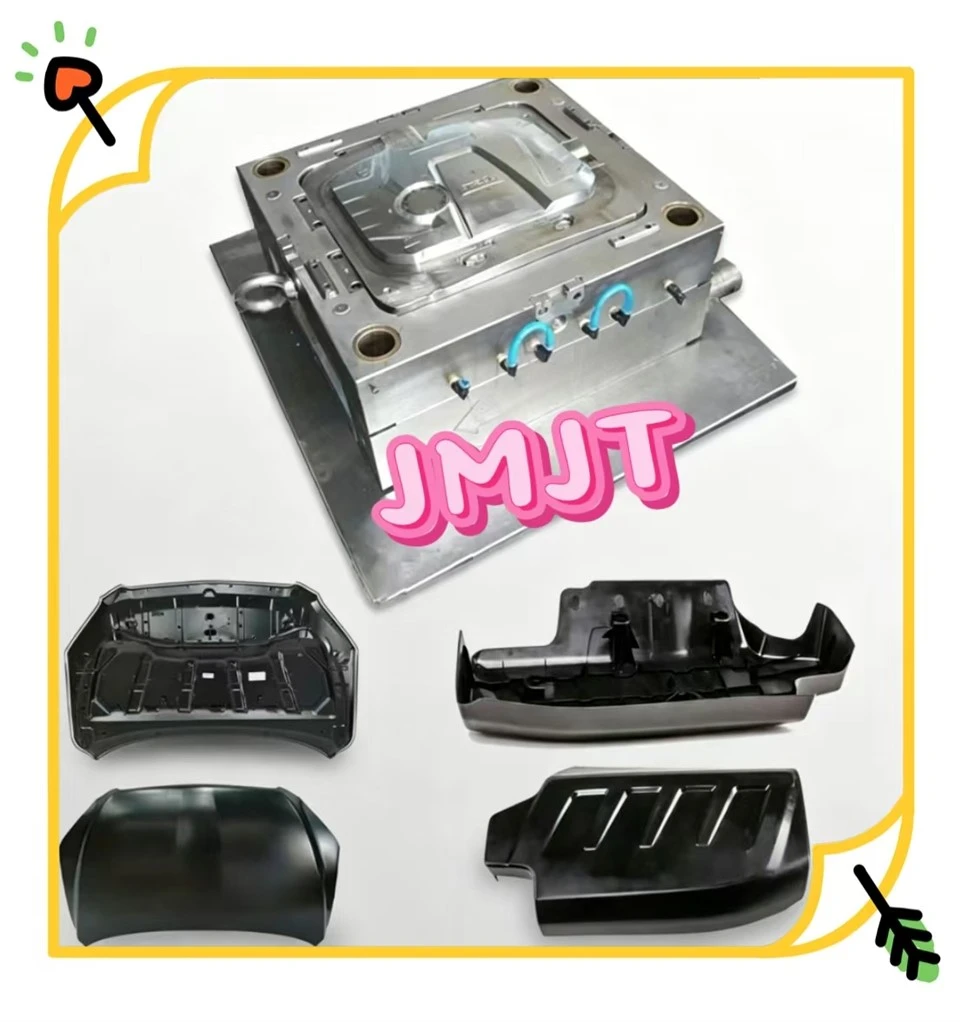
Forma wtryskowa do maski silnika samochodowego
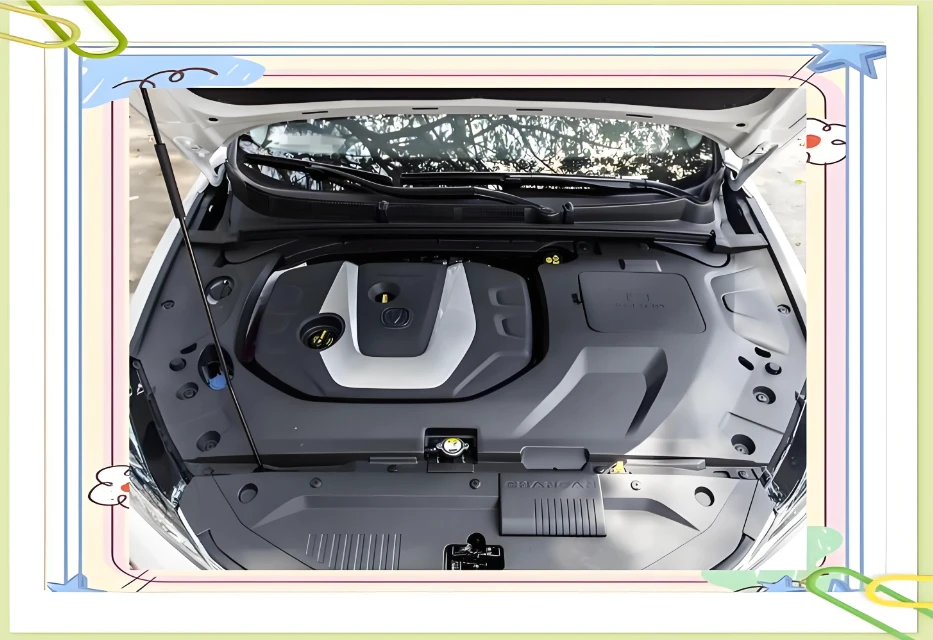
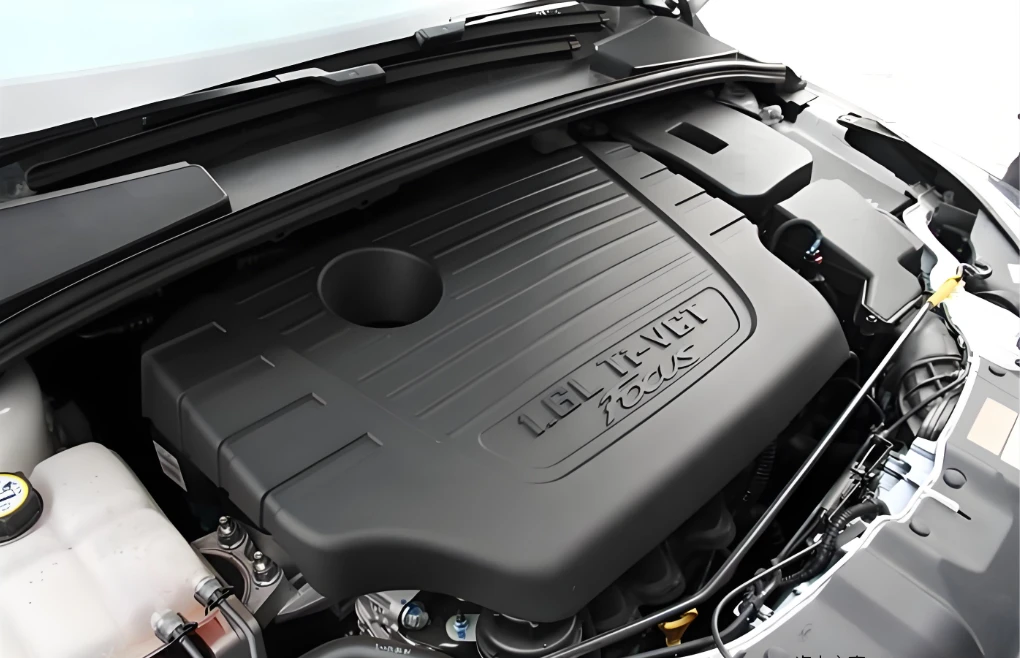
Forma wtryskowa maski silnika samochodu jest specjalistyczną, precyzyjną formą stosowaną do masowej produkcji zewnętrznej osłony/wewnętrznej osłony silnika samochodowego. Rdzeń tej formy polega na formowaniu-wtryskiem pod wysokim ciśnieniem materiałów termoplastycznych (takich jak PA6+GF, PP-T20), spełniających wymagania-motoryzacyjne...
- Szybka dostawa
- Zapewnienie jakości
- Całodobowa obsługa klienta
Wprowadzenie produktów
Forma wtryskowa maski silnika samochodu jest specjalistyczną, precyzyjną formą stosowaną do masowej produkcji zewnętrznej osłony/wewnętrznej osłony silnika samochodowego. Rdzeń tej formy polega na formowaniu-wtrysku materiałów termoplastycznych pod wysokim ciśnieniem (takie jak PA6+GF, PP-T20), spełniające wymagania-motoryzacyjne, takie jak dokładność wymiarowa ± 0,2 mm, powierzchnia-klasy A i odporność na wysokie-temperatury od -40 do 140 stopni.
I. Ogólny projekt formy
1. Układ wnęki
Rozwiązanie standardowe:Jedna forma z jednym gniazdem (w przypadku dużych produktów o złożonej strukturze i wielu wymaganiach dotyczących-wyciągania rdzenia).
Małe okładki:Jedna forma z dwoma gniazdami (układ zrównoważony).
2. Projekt powierzchni podziału
Zasada:Wybierz największy kontur produktu, biorąc pod uwagę rozformowanie, wentylację i przetwarzalność.
Wspólne dla pokryw silnika:Płaskie rozstanie w najniższym punkcie, połączone z miejscowym przekłuciem lub leczeniem łącznikowym w przypadku różnic wzrostu.
3. Części formierskie (rdzeń / wnęka)
Przybory:Powszechnie stosowane do wnęk i rdzeni są P20, 718H i 2738 (wstępnie-utwardzone HRC32~38); w przypadku suwaków i rdzeni nachylonych stosuje się SKD61 i H13 (hartowane HRC50 ~ 54).
Struktura:Złożone obszary są modułowe (w celu ułatwienia przetwarzania, konserwacji i wentylacji); zapewniają jednolitą grubość ścianki i zrównoważone chłodzenie.
II. Kluczowy projekt systemu
1. System nalewania (głównie gorący kanał)
Typ:Wtrysk z wieloma-punktami gorącokanałowymi i zimnymi kanałami (5 do 8 bramek bocznych/bramek punktowych).
Funkcjonować:Zrównoważ wypełnienie dużych płaskich powierzchni, zapobiegaj zwarciom, redukuj linie spawów i obniżaj naprężenia wewnętrzne.
Projekt:Wybór bramki na-niewidocznych powierzchniach i w obszarach o grubości ścian; wyposażone w zimne studnie na ślimaki; Regulacja temperatury gorącego kanału jest precyzyjna (± 1 stopień).
2. Wyciąganie i rozformowywanie rdzenia bocznego-
·Zatrzaskowe-dopasowanie / blokowanie:Skośny sworzeń rdzenia (skośny kołek wypychający) (kąt 3 stopnie ~ 8 stopni).
· Otwór boczny / Wgłębienie boczne:Ukośny suwak z kołkiem prowadzącym / Wygięty suwak z kołkiem (blok-odporny na zużycie, hartowana powierzchnia prowadząca).
· Wyrzut:Kombinacja sworznia wypychacza + rurki wypychacza + bloku wypychacza; wyposażony we wstępne-resetowanie i strukturę zapobiegającą-białym znakom.
3. Układ kontroli temperatury (chłodzenia).
· Konformalne kanały chłodzące (8~12mm od powierzchni wnęki), średnica 8~12mm, różnica temperatur pomiędzy wlotem i wylotem Mniej niż lub równa 2 stopnie.
·Zamiar:Jednolite chłodzenie, skrócenie cyklu (45 ~ 60 s), zmniejszenie odkształceń wypaczeń.
4. Wskazówki i wydech
·Przewodnik:4 zestawy kołków prowadzących i tulei + pozycjonowanie powierzchni stożkowej (dokładność zamknięcia formy ± 0,02 mm).
·Wentylacja:Rowki odpowietrzające na powierzchni podziału (głębokość 0,02~0,05mm) + odpowietrzanie poprzez szczelinę pomiędzy wkładkami a kołkami wypychaczy; Wkładki wylotowe są umieszczone na końcu w obszarze uwięzionego powietrza.
III. Kluczowe punkty projektowania i produkcji
1. Analiza przepływu formy:Sprawdź napełnianie, utrzymywanie ciśnienia, chłodzenie, wypaczenie oraz optymalizuj bramę i proces.
2. Przetwarzanie:Frezowanie-z dużą prędkością (HSK-E63), elektroerozja lustrzana, wiercenie głębokich otworów; polerowanie powierzchni Ra Mniejsze lub równe 0,8 μm.
3. Próba formy:Skoncentruj się na sprawdzeniu wypełnienia, wypaczenia,-gładkości rozciągania rdzenia i wad wyglądu.
4. Forma Taizhou Huangyan JiutaiCo., Ltd. specjalizuje się w formach do pokryw silników samochodowych, wykorzystujących gorące kanały, mocne chłodzenie i modułowe-ciąganie rdzenia, odpowiednich do materiałów PP/PA+GF, spełniających wymagania miliona cykli formowania i lekkości w przypadku nowych pojazdów energetycznych.
Popularne Tagi: forma wtryskowa do maski silnika samochodu, Chiny forma wtryskowa dla producentów maski silnika samochodu, fabryka, Zaawansowana forma wtryskowa, niestandardowa forma wtryskowa, Forma wtryskowa dla części cienkościennych, system ogrzewania formy wtryskowej, forma wtryskowa, medyczna forma wtryskowa