


Forma wtryskowa do panelu przyrządów samochodowych
Deska rozdzielcza samochodu, jako kluczowy element wnętrza samochodu, bezpośrednio decyduje o jakości estetycznej pojazdu, dokładności montażu i komforcie użytkowania.
- Szybka dostawa
- Zapewnienie jakości
- Całodobowa obsługa klienta
Wprowadzenie produktów
Deska rozdzielcza samochodu, jako kluczowy element wnętrza samochodu, bezpośrednio decyduje o jakości estetycznej pojazdu, dokładności montażu i komforcie użytkowania. Forma wtryskowa do kokpitów samochodowych to kluczowy element wyposażenia umożliwiający uzyskanie-masowej produkcji deski rozdzielczej o wysokiej-precyzyjności na dużą skalę. Poniżej znajduje się systematyczna i profesjonalna szczegółowa analiza dostarczona przezForma Jiutaidla ciebie.
Deska rozdzielcza samochodu, jako kluczowy element wnętrza samochodu, bezpośrednio decyduje o jakości estetycznej pojazdu, dokładności montażu i komforcie użytkowania. Forma wtryskowa do kokpitów samochodowych to kluczowy element wyposażenia umożliwiający uzyskanie-masowej produkcji deski rozdzielczej o wysokiej-precyzyjności na dużą skalę. Poniżej znajduje się systematyczna i profesjonalna szczegółowa analiza dostarczona przezForma Jiutaidla ciebie.
I. Charakterystyka pleśni
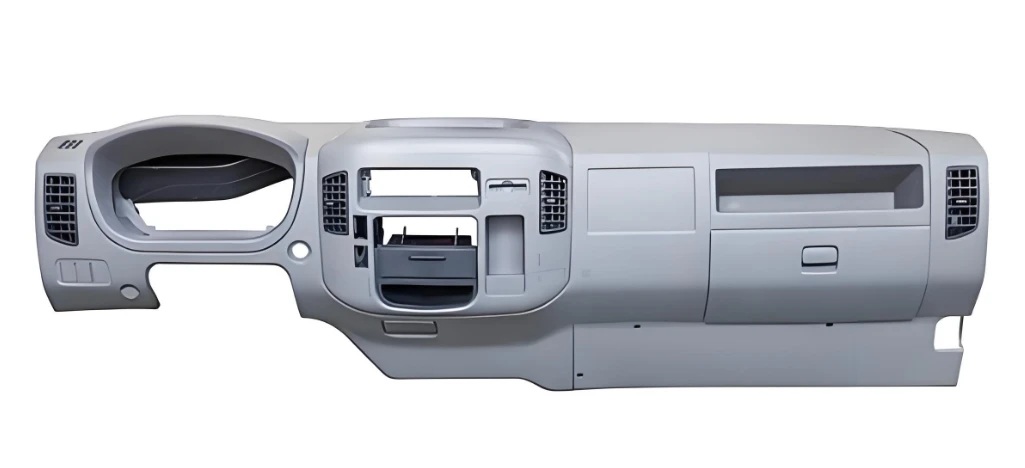
Forma wtryskowa do deski rozdzielczej samochodów, pod wpływem własnych właściwości produktu, wykazuje podstawowe cechy techniczne"na dużą-skalę, złożoną i-wysoką precyzję", w szczególności objawiający się w następujący sposób:
1. Wyróżniają się-wielkoskalowe cechy strukturalne:Deska rozdzielcza to duża plastikowa część wnętrza samochodu. Konwencjonalne wymiary zewnętrzne mogą sięgać ponad 1300 mm × 500 mm × 450 mm, a odpowiednia forma jest również dużą formą wtryskową, charakteryzującą się dużymi wymiarami zewnętrznymi i dużą wagą całkowitą. Podczas produkcji należy go dopasować do dużej wtryskarki. Ogólny projekt konstrukcyjny formy musi w pełni spełniać wymagania dotyczące sztywności i wytrzymałości sprzętu wielkoskalowego-, aby zapobiec deformacji formy podczas procesu formowania.
2. Struktura wnęki jest złożona i precyzyjna:Powierzchnia deski rozdzielczej musi integrować wiele funkcjonalnych struktur, takich jak miejsca montażu wylotu powietrza, gniazda kart graficznych, wgłębienia na przyciski i otwory przelotowe dla wiązek przewodów, a ponadto istnieje wiele nieregularnych bocznych wklęsłych i wypukłych struktur, co prowadzi do długiej ścieżki przepływu i wysokiego oporu przepływu stopionego materiału we wnęce. Stawia to niezwykle wysokie wymagania dotyczące dokładności formowania, wykończenia powierzchni i konstrukcji układu wydechowego wnęki.
3. Dostosowanie do rygorystycznych wymagań dotyczących wyglądu:Ponieważ deska rozdzielcza jest podstawową widoczną częścią wnętrza pojazdu, jej powierzchnia często wymaga obróbki teksturami, takimi jak skóra licowa i matowe wykończenie. Dlatego wnęka formy musi być jednocześnie drobno teksturowana. Jednocześnie, aby zapobiec uszkodzeniu tekstury powierzchni podczas wyjmowania z formy, należy ściśle kontrolować nachylenie podczas wyjmowania z formy (zwykle większe lub równe 5 stopni), aby zapewnić spójny wygląd produktów produkowanych masowo.
4. Wymagania dotyczące działania o wysokiej stabilności:W scenariuszach masowej produkcji przemysłowej formy muszą wytrzymywać uderzenia-o dużej częstotliwości podczas otwierania i zamykania. Dlatego na wskaźniki, takie jak dokładność prowadzenia i pozycjonowania oraz odporność na zużycie kluczowych komponentów, nałożone są rygorystyczne wymagania. Konieczne jest zapewnienie długoterminowej-stabilnej pracy form poprzez takie środki, jak wzmocnienie konstrukcji konstrukcyjnej i wybór materiałów-odpornych na zużycie, aby zagwarantować wydajność produkcji i stopień kwalifikacji produktu.
II. Kluczowe punkty projektowe
Projekt formy powinien kompleksowo uwzględniać trzy podstawowe cele: jakość formowania, wydajność produkcji i żywotność. Kluczowe punkty projektowe są następujące:
1. Projekt systemu bramowego
Należy traktować priorytetowo system bram z gorącymi kanałami i zaleca się stosowanie zintegrowanej konstrukcji z gorącymi kanałami. Konstrukcja ta ma istotne zalety, takie jak wygodny montaż i demontaż, kontrolowane koszty produkcji i brak ryzyka wycieku stopionego materiału. Podczas projektowania należy połączyć rozmiar i specyfikacje deski rozdzielczej oraz charakterystykę płynięcia stopu, aby naukowo ustalić liczbę i rozmieszczenie bramek. Zwykle stosuje się metodę wtrysku wielo-punktowego, aby zapewnić równomierne wypełnienie wnęki stopem i skutecznie ograniczyć defekty formacyjne, takie jak linie spawów i ślady skurczu.
2. Rdzeń boczny-Projekt struktury ciągnącej
W przypadku bocznych wklęsłych-wypukłych struktur deski rozdzielczej (takich jak boczne otwory, występy itp.) mechanizm ciągnący-boczny rdzeń powinien być precyzyjnie zaprojektowany. Typowe rozwiązania branżowe obejmują kombinację nachylonych suwaków i sprężyn oraz kombinację wygiętych sworzni i suwaków. Podczas procesu projektowania należy dokładnie obliczyć skok-rdzenia i siłę napędową, aby zapewnić płynne i stabilne działanie-wyciągania rdzenia, precyzyjną i niezawodną zmianę położenia oraz uniknąć kolizji z innymi strukturami formy, aby zapewnić płynne wyjmowanie produktu z formy.
3. Projekt układu chłodzenia
Przyjęto schemat projektowania przypominający{{0}sieć{1}}chłodzenie krzyżowe. Forma ruchoma ma zwykle 12-15 prostych kanałów wody chłodzącej i obwody chłodzenia studni, natomiast forma nieruchoma ma 20–25 obwodów chłodzenia. Kanały wodne form ruchomych i nieruchomych ułożone są krzyżowo, tworząc jednolitą sieć chłodzącą pokrywającą cały obszar. Taka konstrukcja zapewnia stałą szybkość chłodzenia we wszystkich obszarach deski rozdzielczej, skutecznie unikając problemów, takich jak wypaczenia i nierównomierny skurcz spowodowany nierównomiernym chłodzeniem, a także skracając cykl formowania, aby poprawić wydajność produkcji.
4. Projektowanie systemu prowadzenia i pozycjonowania
Przyjęto połączoną strukturę prowadzącą i pozycjonującą z kwadratowymi kołkami prowadzącymi i kołkami pozycjonującymi powierzchnię podziału. Kwadratowe kołki prowadzące mają tę zaletę, że charakteryzują się wysoką dokładnością prowadzenia i dużą nośnością-. W połączeniu z kołkami pozycjonującymi powierzchnię podziału mogą stanowić podwójną gwarancję pozycjonowania, skutecznie unikając problemów, takich jak przesunięcie i niewspółosiowość podczas otwierania i zamykania formy, zapewniając dokładność zamknięcia wnęki, a tym samym poprawiając spójność wymiarową produktu.
5. Projekt systemu odpowietrzającego
Ze względu na dużą objętość wnęki deski rozdzielczej i długą drogę napełniania stopionym materiałem, podczas procesu formowania we wnęce prawdopodobnie pozostanie gaz. Dlatego też rowki odpowietrzające powinny być precyzyjnie osadzone w kluczowych miejscach ostatniego zasypywania wytopu (takich jak narożniki i nasady żeber). Szerokość rowków odpowietrzających powinna wynosić 0,02-0,05 mm, a głębokość nie powinna przekraczać 0,1 mm, aby zapewnić płynne odprowadzanie gazu z wnęki i uniknąć powstawania wad, takich jak pęcherzyki, przypalanie i braki materiału.

III. Materiały na formy
Wybór materiałów na formy powinien kompleksowo równoważyć odporność na zużycie, wydajność polerowania, wytrzymałość konstrukcyjną i kontrolę kosztów. Kryteria wyboru materiałów części rdzenia są następujące:
1. Wnęka i rdzeń:Najlepiej stosować-wstępnie utwardzaną stal na formy do tworzyw sztucznych o dużej twardości i dobrych właściwościach polerskich, taką jak 718H, NK80, P20H itp. Ich twardość może sięgać HRC30-40. Spełnia to nie tylko wymagania dotyczące obróbki delikatnych tekstur wnęki, ale także charakteryzuje się doskonałą odpornością na zużycie, zapewniając, że żywotność formy jest większa lub równa 500 000 cykli formowania. W przypadku wysokiej klasy form do tablic przyrządów pojazdów można wybrać stale formierskie ze stali nierdzewnej o lepszej odporności na korozję i właściwościach polerskich (takie jak S136H), aby jeszcze bardziej poprawić jakość powierzchni produktu.
2. Części typu-szablonu:Podstawowe szablony, takie jak szablony stałe i szablony ruchome, powinny przede wszystkim wykorzystywać-wstępnie utwardzaną stal na formy, taką jak P20 i 718, aby zapewnić wystarczającą sztywność i wytrzymałość, zapobiegając deformacji strukturalnej form podczas częstych operacji otwierania i zamykania; kolumny prowadzące i tuleje prowadzące powinny być wykonane ze stali konstrukcyjnych stopowych typu 20CrMnTi. Po nawęglaniu i hartowaniu można znacznie poprawić ich odporność na zużycie i dokładność prowadzenia.
3. Części mechanizmu wyrzutnika:Części ruchome, takie jak nachylone suwaki i wygięte sworznie, powinny być wykonane ze stali-obrobionej na zimno o dużej wytrzymałości i odporności na zużycie, takiej jak Cr12MoV, SKD11 itp. Po hartowaniu i odpuszczaniu ich twardość może osiągnąć HRC55-60, zapewniając długoterminową stabilność i niezawodność działania wyrzutowego.
IV. Proces formowania
Proces formowania wtryskowego tablic przyrządów samochodowych opiera się na podstawowych zasadach „-precyzyjnej kontroli parametrów i stabilnej produkcji masowej”. Powiązane informacje o procesie podsumowano w poniższej tabeli:
|
rodzaje rękodzieła |
szczegółowy opis |
|
Kontrola parametrów procesu podstawowego |
1. Parametry temperatury: ① Temperatura beczki (dla materiału PP: 180-220 stopni; dla materiału ABS: 220-260 stopni), temperatura każdej sekcji musi być precyzyjnie dostosowana do charakterystyki surowców, aby zapewnić równomierną plastyfikację stopu; ② Temperatura formy: 40-80 stopni, temperatura jest utrzymywana na stabilnym poziomie dzięki systemowi chłodzenia o stałej temperaturze, aby uniknąć nierównomiernego skurczu produktu z powodu wahań temperatury; |
|
2. Parametry ciśnienia: ① Ciśnienie wtrysku: 80 - 120 MPa. Przyjmuje tryb przykładania ciśnienia segmentowego, wykorzystując regulację gradientu ciśnienia, aby zmniejszyć ryzyko uderzenia stopu w wnękę formy, zapewniając stabilne formowanie; ② Ciśnienie trzymania: Ustawić na 50 - 70% ciśnienia wtrysku, aby zapewnić wystarczające wtórne wypełnienie gniazda formy i zmniejszyć ślady skurczu produktu. |
|
|
3. Parametry prędkości: Zakres prędkości wtrysku wynosi 30 - 80 mm/s. Przyjmuje się zróżnicowaną strategię kontroli prędkości - w przypadku złożonych obszarów konstrukcyjnych (takich jak otwory i narożniki), przy czym stosuje się wypełnianie z małą-prędkością 30 - 50 mm/s, aby zapewnić całkowite formowanie; w przypadku regularnych obszarów stosuje się-napełnianie z dużą prędkością wynoszącą 50 - 80 mm/s, aby zwiększyć wydajność produkcji. |
|
|
4. Parametry czasu: ① Czas docisku: 5 - 15 sekund, dostosowywany dynamicznie w zależności od grubości produktu, aby zapewnić odpowiedni wyrzut; ② Czas chłodzenia: 10 - 25 sekund, przy czym głównym kryterium jest całkowite utwardzenie produktu i brak deformacji po wyjęciu z formy. |
|
|
Proces formowania |
Suszenie i wstępna-obróbka surowca → Ogrzewanie i plastyfikacja beczki → Wtryskowe wypełnianie wnęki formy → Ciśnienie dotrzymania i cofanie w celu wypełnienia → Chłodzenie i zestalanie → Wyjmowanie z formy → Boczne wyrzucanie rdzenia → Wyrzucanie produktu → Kontrola usuniętej części → Przygotowanie do zamknięcia formy do następnego formowania (w przypadku produktów z najwyższej półki- można później dodać dodatkowe procesy obróbki powierzchni, takie jak natryskiwanie i flokowanie) |
|
Trudności procesowe i rozwiązania |
1. Długa droga przepływu stopu może powodować ślady spoin: można to poprawić poprzez optymalizację położenia i ilości przewężki, umiarkowane zwiększenie temperatury cylindra i precyzyjną kontrolę prędkości wtrysku itp. 2. Tekstura powierzchni jest podatna na uszkodzenia: Ściśle kontroluj prędkość wyjmowania z formy, optymalizuj układ mechanizmu wyrzucającego, zapewniaj równomierny rozkład siły wyrzutu i unikaj lokalnej koncentracji naprężeń, która powoduje uszkodzenie tekstury. |

V. Scenariusze zastosowań
Formy wtryskowe do tablic przyrządów samochodowych są szeroko stosowane w procesie masowej produkcji tablic przyrządów do różnych pojazdów osobowych i pojazdów użytkowych. Obejmują wszystkie typy pojazdów, w tym pojazdy na paliwo i pojazdy na nowe źródła energii (czysto elektryczne, hybrydowe). Specyficzne funkcje aplikacji są następujące:
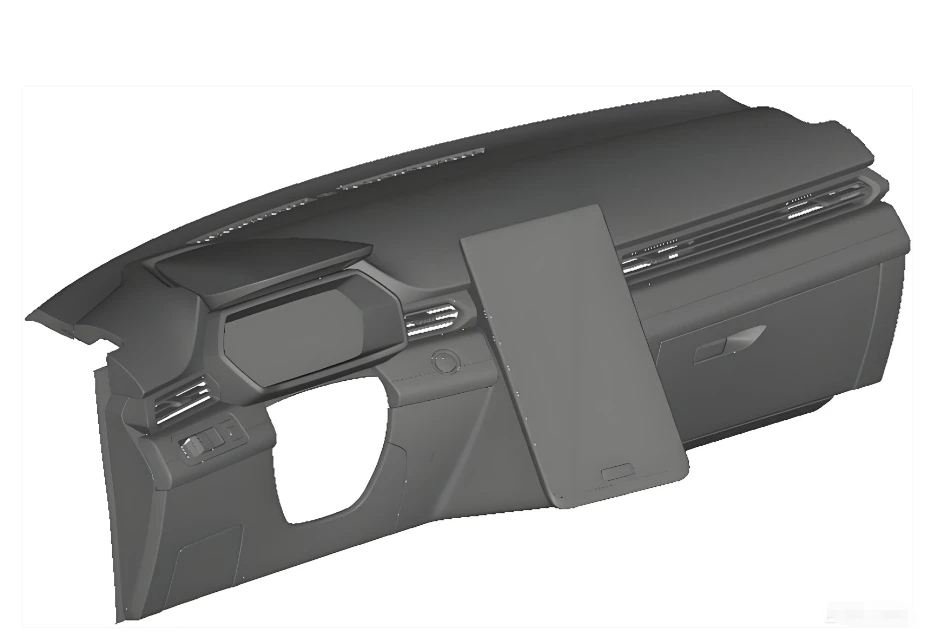
1. Pełna kompatybilność modelu pojazdu:W oparciu o specyficzne wymagania konstrukcji deski rozdzielczej różnych modeli pojazdów, można zaprojektować niestandardowe konstrukcje form, aby dostosować je do produkcji różnych typów pojazdów, takich jak samochody kompaktowe, SUV-y, minivany i-ciężkie ciężarówki. Na przykład w przypadku-zakrzywionej powierzchni deski rozdzielczej o dużych rozmiarach w modelach SUV oraz zintegrowanych pozycji montażowych pełnych ekranów LCD w pojazdach nowych, zasilanych energią, można osiągnąć precyzyjną kompatybilność.
2. Adaptacja integracji funkcji:Zgodnie z trendem inteligencji motoryzacyjnej, forma może jednocześnie integrować obszary funkcjonalne, takie jak gniazdo karty do oświetlenia otoczenia, pozycja montażowa modułu ładowania bezprzewodowego oraz struktura mocowania czujnika, uzyskując „formowanie jednej formy, zintegrowaną integrację”, znacznie redukując kolejne procesy montażowe oraz zwiększając wydajność produkcji i dokładność montażu.
3. Równowaga pomiędzy wysokimi i niskimi-wymaganiami:W przypadku pojazdów luksusowych formy pozwalają uzyskać-wysoką precyzję formowania tekstury i jednolite struktury połączeń, zapewniając wygląd tekstury i dokładność montażu produktów. W przypadku pojazdów-masowych optymalizując strukturę formy i upraszczając procedury przetwarzania, można osiągnąć niski-koszt i{4}}wysoką produkcję, aby sprostać wymaganiom rynku na dużą-skalę.
4. Wniosek o rozszerzenie branży:Po tym, jak niektóre formy zostaną poddane ukierunkowanym zmianom konstrukcyjnym, można je rozszerzyć do stosowania w elementach wnętrza samochodów, takich jak konsola środkowa i schowek w fotelu pasażera, które strukturalnie przypominają deskę rozdzielczą. Zwiększa to wszechstronność formy i zmniejsza koszty produkcji przedsiębiorstwa.
Podsumowując, przy projektowaniu i produkcji form wtryskowych do tablic przyrządów samochodowych należy kompleksowo uwzględniać charakterystykę struktury produktu, wymagania materiałowe dotyczące surowców, parametry procesu formowania i scenariusze zastosowań rynkowych. Dzięki precyzyjnemu projektowi konstrukcyjnemu, naukowemu doborowi materiałów i ścisłej kontroli procesu tablica przyrządów może osiągnąć wysoką precyzję i stabilną produkcję seryjną, w pełni spełniając rygorystyczne standardy jakości i wymagania rynku przemysłu motoryzacyjnego w zakresie elementów wyposażenia wnętrz.
Popularne Tagi: forma wtryskowa do tablicy przyrządów samochodowych, Chiny Forma wtryskowa dla producentów tablic przyrządów samochodowych, fabryka, Zaawansowana forma wtryskowa, wysokiej jakości forma wtryskowa, Wytwarzanie formy wtrysku, materiał na formę wtryskową, obróbka powierzchni formy wtryskowej, Forma wtryskowa zgodna z ROHS


