


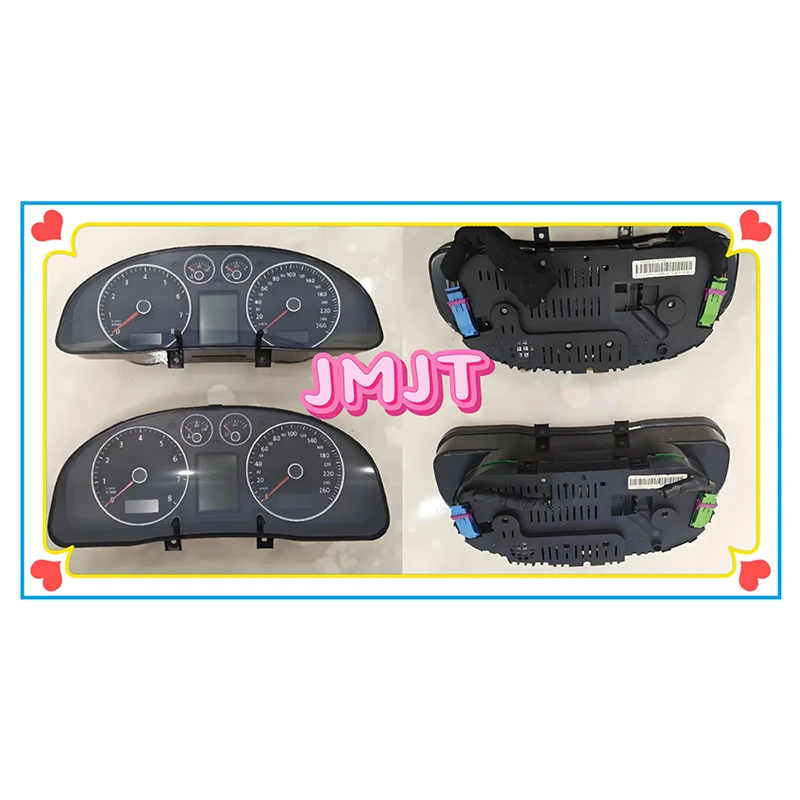
Forma wtryskowa tablicy przyrządów samochodowych
Formy wtryskowe do tablic przyrządów samochodowych to precyzyjne narzędzia do formowania plastikowych tablic przyrządów samochodowych.
- Szybka dostawa
- Zapewnienie jakości
- Całodobowa obsługa klienta
Wprowadzenie produktów
Formy wtryskowe do tablic przyrządów samochodowych to precyzyjne narzędzia do formowania plastikowych tablic przyrządów samochodowych. Ze względu na ichduży rozmiar, złożona struktura, liczne zakrzywione powierzchnie, wysoka integracja i surowy wyglądwymagań, projektowanie i produkcja tych form reprezentuje{{0}najnowocześniejszy poziom techniczny form wtryskowych do wnętrz samochodowych.
I. Podstawowe punkty projektowe
1. Analiza struktury produktu
Ogólne cechy:Przeważnie duże, płaskie części, zwykle o długości ponad 1 metra, o skomplikowanych zakrzywionych powierzchniach, głębokich wgłębieniach, wielu stopniach, cienkich ściankach (zwykle 2–3 mm) i nieregularnych konturach.
Funkcje wewnętrzne: Gęsto wyposażone we wzmacniające żebra, sprzączki, występy śrubowe, otwory kanałów powietrznych, gniazda do montażu wyświetlacza/instrumentów, występy głośników oraz liczne podcięcia i wąskie szczeliny.
Wymagania dotyczące wyglądu:Powierzchnia o wysokim-połysku, wolna od linii spawów, zapadnięć i śladów po trzpieniu wypychacza; niektóre wymagają teksturowanego, matowego lub-czarnego wykończenia.
2. Projekt powierzchni podziału
Powierzchnie podziału muszą być umieszczone namaksymalny kontur-przekroju poprzecznego produktu, głównie przyjmując złożone zakrzywione rozstania, aby dopasować je do kształtu produktu.
Kontrolowany błąd precyzji powierzchni podziałuMniejsza lub równa 0,02 mmaby zapobiec błyskowi; należy zaprojektować rozsądne rowki przelewowe i paski uszczelniające.
W przypadku głębokich-wnęk i skomplikowanych obszarów podcięć powierzchnie podziału należy podzielić za pomocą mechanizmów-wyciągających rdzeń, aby zapewnić płynne wyjmowanie z formy.
3. Układ wnęki
Korpusy głównych tablic przyrządów wykorzystują najczęściej 1 formę i 1 wnękę
(aby zapewnić dokładność wymiarową i stabilność formowania).
Małe elementy tablicy rozdzielczej (takie jak nawiewy, ramki dekoracyjne) mogą przyjmować symetryczny układ 1 formy, 2 wnęk lub 4 wnęk, z odstępami między elementami w zakresie od 25 do 45 mm.
4. System bramkowy (krytyczny)
Technologia głównego nurtu:Zawór-gorący kanał z bramką + sekwencyjne zasuwanie zaworów (SVG).
Konstrukcja wlewu: bramkowanie-wielopunktowe (zwykle 4–8 gorących dysz), z bramkami umieszczonymi na nie-wyglądających powierzchniach tylnych (żebra lub występy).
Zalety: Brama sekwencyjnakontrola eliminuje lub ukrywa linie spawów,zapewnia równomierne wypełnienie, zmniejsza naprężenia wewnętrzne i skraca cykle formowania.
5. Rdzeń boczny-Mechanizmy ciągnące i rozbrajające (wyzwania techniczne)
Wymagane są złożone podcięcia w wielu kierunkachpołączone-ciągnięcie rdzenia:
Forma przednia: duże podnośniki, ciągnięcie-nachylonego rdzenia (rozwiązuje problem odwrócenia przodu do góry nogami).
Forma tylna:Hydcylinder rauliczny-napędzany rdzeń wewnętrzny-ciągnięcie + prowadnice + podnośniki + sworznie wypychacza(do wewnętrznych głębokich ubytków i sprzączek wielo-kierunkowych).
Kąty pochylenia: 1,5 stopnia – 2 stopnie dla powierzchni wyglądowych; Większy lub równy 3 stopni dla wewnętrznych cięgien/kolumn, aby zapobiec zacieraniu się.
System wyrzucania: połączenie sworzni wypychaczy, bloków wypychaczy i rurek popychających o równej- wysokości, co zapewnia jednakową siłę i brak śladów wypychania.
6. Układ chłodzenia
Odstęp kanałów wodnych mniejszy lub równy 15 mm. Przyjąćkonforemne/spiralne kanały wodne + wstawiane chłodzenie strefowe; odstęp między kanałami Mniejszy lub równy 15 mm.
Temperatura formy kontrolowana w zakresie ± 3 stopni w celu zmniejszenia wypaczeń, zapewnienia stabilności wymiarowej i skrócenia czasu chłodzenia.

II.Wybór materiału formy
|
Część |
Część |
Wymagania dotyczące twardości |
Wymagania dotyczące wydajności |
|
Rdzeń formy / wnęka |
S136,718H, Nak80 |
58-60HRC (S136) |
Wysoka twardość, odporność na zużycie, dobre właściwości polerskie, odporność na korozję |
|
Baza formy |
45# Stal, 50# Stal |
28-32HRC |
Wysoka wytrzymałość, odporność na-odkształcenia |
|
Zjeżdżalnie / podnośniki |
SKD61, SKD11 |
52-56HRC |
Odporność na zużycie, wysoka wytrzymałość, płynny ruch |
|
Płytki (-strefy dużego zużycia) |
Stal wolframowa, węglik spiekany |
Większe lub równe 60HRC |
Niezwykle-zużycie-odporne i o długiej żywotności |
III. Kluczowe punkty dotyczące produkcji i procesu
Sprzęt do przetwarzania: 5-centra obróbcze z sprzężeniem osiowym, precyzyjne wycinanie EDM, wycinanie drutowe EDM zapewniające dokładność zakrzywionych powierzchni i szczegółów.
Obróbka powierzchniowa: Rdzeń formy polerowany na lustrzany połysk (Ra mniejszy lub równy 0,02 μm) lub teksturowany/piaskowany, zgodnie z wymaganiami.
Użyj Moldflow, aby symulować napełnianie, utrzymywanie ciśnienia, chłodzenie i wypaczenie oraz optymalizować plan z wyprzedzeniem
Formowanie próbne i debugowanie: skoncentruj się na sekwencjonowaniu gorących kanałów,-ruchu ciągnięcia rdzenia i parametrach chłodzenia, aby zapewnić odpowiedni wygląd i wymiary.
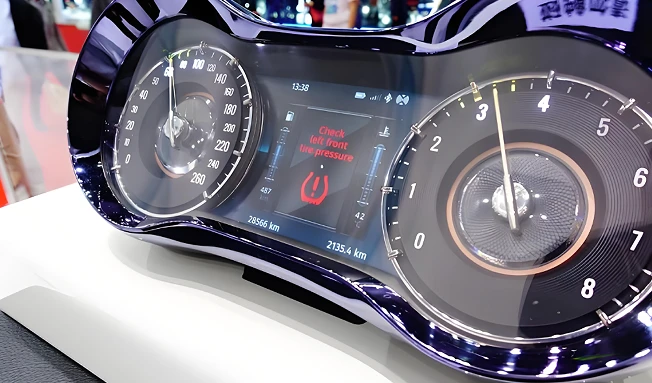
Popularne Tagi: Formy wtryskowe do tablic przyrządów samochodowych, Chiny producenci form wtryskowych do tablic przyrządów do samochodów, fabryka, Motorowa forma wtrysku, samochodowa forma wtryskowa, niestandardowa forma wtryskowa, wykończenie formy wtryskowej, projekt formy, Forma wtryskowa zgodna z ROHS


