


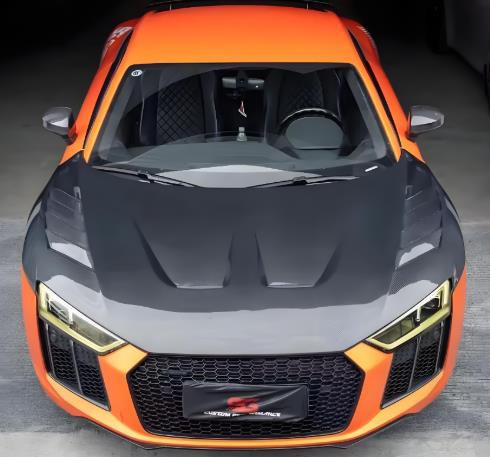
Forma maski silnika z włókna węglowego
Forma maski z włókna węglowego to specjalistyczne narzędzie stosowane do formowania maski silnika z włókna węglowego (maski CFRP) samochodów. Podstawowe wymagania to wysoka precyzja, wysoka sztywność i niskie odkształcenie termiczne, aby zapewnić wygląd powierzchni, dokładność wymiarową i wytrzymałość konstrukcyjną okapu....
- Szybka dostawa
- Zapewnienie jakości
- Całodobowa obsługa klienta
Wprowadzenie produktów
Forma maski z włókna węglowego to specjalistyczne narzędzie stosowane do formowania maski silnika z włókna węglowego (maski CFRP) samochodów. Podstawowe wymagania to wysoka precyzja, wysoka sztywność i niskie odkształcenie termiczne, aby zapewnić wygląd powierzchni, dokładność wymiarową i wytrzymałość konstrukcyjną okapu.
I. Dobór materiałów na formy
·Stop aluminium (taki jak 6061-T6):Lekki, szybko przewodzący ciepło, dobre właściwości przetwórcze, odpowiedni do produkcji mało- i średnioseryjnej oraz szybkiego prototypowania.
·Stal (np. P20, S50C):Wysoka wytrzymałość, dobra odporność na zużycie, odpowiednia do produkcji masowej, ale ciężka i kosztowna.
·Materiał kompozytowy z włókna węglowego (CFRP):Niski współczynnik rozszerzalności cieplnej, dobra kompatybilność z produktami, lekkość, odpowiednia do-precyzyjnych i skomplikowanych form o zakrzywionych powierzchniach, ale wysoka cena.
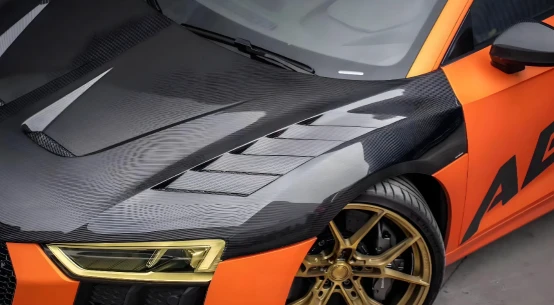
II. Kluczowe punkty projektowania konstrukcji formy
1. Projekt podziału formy
- Struktura przyjmuje konstrukcję podziału formy wewnętrznej i zewnętrznej. Linię podziału umieszcza się na-niewidocznej powierzchni okapu (takiej jak obszar kołnierza krawędziowego), co zapewnia pełny wygląd i płynne wyjmowanie z formy.
- Możliwość zaprojektowaniamoduł krawędziowy kołnierzaumożliwia zarówno formowanie integralne, jak i wycinanie krawędzi.
2.Profil i precyzja
- Na podstawie danych ze skanowania 3D całego pojazdu przeprowadzane jest modelowanie w celu zapewnienia dokładności dopasowania do nadwozia pojazdu.
- Wykończenie powierzchni profilu musi osiągnąć klasę A (Ra mniejsza lub równa 0,8 μm), która bezpośrednio determinuje wygląd produktu.
- Kluczowe wymiary kontrolowane są z tolerancją ±0,3 mm, a otwory montażowe są precyzyjnie rozmieszczone.
3.Wzmocnienie i wsparcie
- Tył formy jest wyposażony w kratkowe-żebra wzmacniające (rozstaw 300–500 mm), które nie tylko zmniejszają wagę, ale także zwiększają sztywność i zapobiegają odkształceniom pod ciśnieniem.
- Rama nośna musi ściśle przylegać do powierzchni formy, równomiernie rozkładając nacisk i unikając lokalnej koncentracji naprężeń.
4. System wentylacji i próżni
- Na krawędziach gniazda formy (szerokość 0,5–1,0 mm) umieszczone są rowki wentylacyjne, które zapobiegają powstawaniu wad powierzchniowych lub braków materiału w postaci uwięzionego powietrza.
- Konieczna jest kompatybilność z procesami worków próżniowych / zbiorników do prasy na gorąco. Forma musi mieć dobre właściwości uszczelniania próżniowego (współczynnik wycieku mniejszy lub równy 0,01 Pa·m3/s).
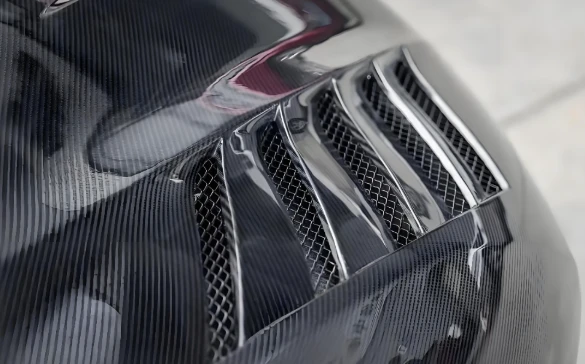
III. Adaptacja głównych procesów produkcyjnych
RTM (formowanie transferowe żywicy): Forma wymaga dużej sztywności i musi mieć dobre właściwości uszczelniające. Nadaje się do produktów średnio-o wysokiej-jakości.
formowanie w autoklawie: Forma musi być odporna na wysokie temperatury (120–180 stopni) i wysokie ciśnienia (0,5–1,0 MPa) oraz ma wyjątkowo wysokie wymagania dotyczące stabilności termicznej.
Formowanie worków próżniowych: Koszt jest stosunkowo niski, odpowiedni do produkcji małych partii lub serii próbnych, ale ma wysokie wymagania dotyczące powierzchni formy i właściwości uszczelniających.
Proces formowania rdzenia rozprężnego:Dzięki zastosowaniu rozszerzalnych materiałów rdzenia (takich jak Koridion) jest to możliweZłożona struktura ciała-utworzona przez kanał z kanałem wentylacyjnym,Nie jest wymagane dodatkowe wiązanie, a cykl formowania jest krótki (około 8–15 minut).
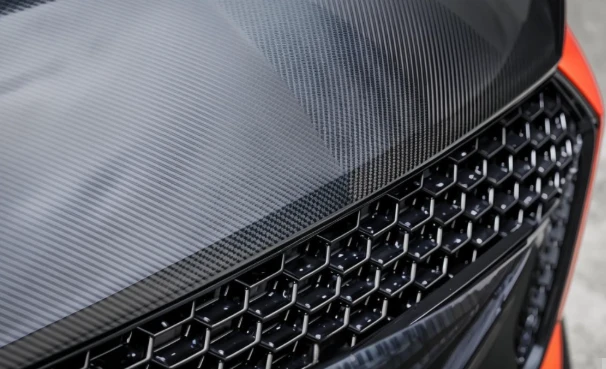
IV. Kluczowe środki ostrożności dotyczące produkcji i użytkowania
Zaokrąglone rogi i przejścia: Narożnik jamy, korzeń filetu żebrowegoR Większy lub równy 3 mm, Gradient przejścia grubości (stosunek mniejszy lub równy 1:5), aby uniknąć koncentracji naprężeń i wypaczeń podczas utwardzania.
System ogrzewania/chłodzenia:Wbudowany-jednolity rurociąg grzewczy zapewnia, że różnica temperatur podczas utwardzania jest mniejsza lub równa ±5 stopni, zapobiegając naprężeniom wewnętrznym w produkcie.
Rozbiórka i konserwacja:Użyj specjalnego-odpornego na wysoką temperaturę-środka antyadhezyjnego; po uformowaniu powoli ostudź i równomiernie wyjmij formę, aby uniknąć wypaczenia; regularnie sprawdzaj dokładność powierzchni i skuteczność uszczelnienia.

V. Typowe wady i środki zaradcze
Pęcherzyki/dziurki na powierzchni: Popraw wydajność wydechu, zwiększ poziom próżni i zoptymalizuj przepływ żywicy.
Wypaczenie i deformacja produktu: Optymalizuj sztywność formy, kontroluj szybkość chłodzenia i dostosuj kierunek ułożenia włókien.
Niewspółosiowość linii formy: Ulepsz strukturę pozycjonowania formy i popraw dokładność zamykania formy.
Struktura warstwowa:Upewnij się, że laminat jest wolny od zmarszczek, że zagęszczenie próżniowe jest dokładne i że parametry utwardzania są odpowiednie.
Popularne Tagi: Forma maski silnika z włókna węglowego, Chiny producenci form maski silnika z włókna węglowego, fabryka, forma z włókna węglowego do zastosowań o wysokiej wydajności, Forma z włókna węglowego do zastosowań odpornych na wilgoć, forma z włókna węglowego do zastosowań zrównoważonych, pleśń z włókna węglowego do wodoodpornych zastosowań, Forma z włókna węglowego do zastosowań w zarządzaniu energią wiatrową, producent form z włókna węglowego


