


Rozwiązania w zakresie formowania wtryskowego części samochodowych
Aug 05, 2026
Rozwiązania dla wgnieceń powierzchniowych (zapadnięć/wgłębień) w częściach samochodowych formowanych wtryskowo
Części formowane wtryskowo-samochodowe mają rygorystyczne wymagania dotyczące jakości powierzchni i stabilności wymiarowej, szczególnie w przypadku elementów powierzchni-zewnętrznych i wewnętrznych. Podczas produkcji często pojawiają się zapadnięcia powierzchni (defekty skurczowe), zazwyczaj skupione w obszarach takich jak żebra, występy śrub i lokalnie pogrubione występy. Wady te nie tylko wpływają na wygląd, ale w poważnych przypadkach mogą prowadzić do złego dopasowania montażu, nadmiernych wad lakieru i ostatecznie skutkować odrzuceniem produktu. Podstawową przyczyną zapadnięć jest nierówny skurcz pomiędzy grubymi i cienkimi obszarami podczas fazy chłodzenia stopu, gdzie ciągłe kurczenie się grubszych odcinków ciągnie warstwę powierzchniową, tworząc wgłębienia. Czynniki przyczyniające się do tej wady obejmują projekt produktu, konstrukcję formy, proces formowania wtryskowego i surowce. Udoskonalanie powinno następować w sposób systematyczny,-najpierw dostosowując parametry procesu, następnie modyfikując formę, a na koniec optymalizując strukturę produktu, przechodząc od łatwiejszych do trudniejszych rozwiązań. Poniżej znajduje się kompleksowy przegląd środków naprawczych.
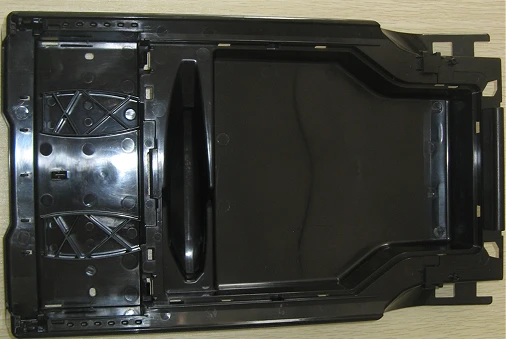
Plastikowe pudełko do przechowywania ABS + PC
I. Dostosowanie procesu wtrysku
1. Ciśnienie i utrzymanie ciśnienia
Zwiększ ciśnienie trzymania:Podczas etapu utrzymywania ciśnienia materiał jest w sposób ciągły dodawany do wnęki, aby przeciwdziałać skurczowi. W przypadku części samochodowych zaleca się polegać głównie na ciśnieniu docisku, a nie wyłącznie na ciśnieniu wtrysku.
Wydłużyć czas docisku:Nieskuteczne jest wywieranie nacisku, dopóki brama nie zamarznie i nie zostanie całkowicie uszczelniona.
Segmentowe utrzymywanie ciśnienia:Pierwszy-stopień napełniania pod wysokim-ciśnieniem, drugi-stopień pod niskim-ciśnieniem, aby zapobiec nadmiernym naprężeniom (aby uniknąć białych plam i wypaczeń części zewnętrznych).
Błędny pogląd: po prostu zwiększenie ciśnienia wtrysku. Po wypełnieniu gniazda formy w procesie wtrysku ciśnienie jest trudne do przeniesienia na obszary-grubościenne, a poprawa jest ograniczona.
2. kontrola temperatury
Odpowiednio obniż temperaturę materiału: Temperatura topnienia nie powinna być zbyt wysoka, ponieważ zwiększy to stopień skurczu; nie powinna być również zbyt niska, aby uniknąć złego spawania i krótkich strzałów.
temperatura matrycy
✅Wygląd: wystarczy zwiększyć temperaturę formy, chłodzenie powierzchni stopu staje się wolniejsze, co jest korzystne dla przenoszenia nacisku i redukuje zmarszczki
⚠️ Zbyt wysoka temperatura formy wydłuży okres chłodzenia i zwiększy całkowity skurcz. Konieczne jest znalezienie punktu równowagi.
Zmniejsz temperaturę dyszy i systemu gorących kanałów,Zmniejsz skurcz-po obróbce spowodowany ciągłą rozszerzalnością cieplną stopu.
3. Prędkość i zmiana pozycji
- Podczas procesu napełniania zmniejsz prędkość wtrysku na późniejszym etapie, aby zapobiec przedwczesnemu zamarznięciu grubego odcinka i przedostaniu się stopionego materiału pod ciśnieniem;
- Skróć pozycję przełączania V/P i jak najszybciej przełącz na stan ciśnieniowy. Przed przełączeniem nie należy czekać, aż napełnianie zostanie całkowicie zakończone.
4. czas chłodzenia
Prawidłowo wydłuż czas chłodzenia, aby część całkowicie stwardniała przed jej wyjęciem; jeśli usunięcie nastąpi zbyt wcześnie, część z tworzywa sztucznego będzie miała wysoką temperaturę i będzie miękka, przez co będzie podatna na późniejsze skurczenie i wgłębienie.
5. przeciwciśnienie
Nieznacznie zwiększ przeciwciśnienie, zagęść stop, zmniejsz wewnętrzne puste przestrzenie, nieznacznie popraw ślady skurczu. Nie powinna być jednak zbyt wysoka, gdyż w przeciwnym razie wzrost temperatury będzie zbyt duży.
II. Optymalizacja konstrukcji bramy, prowadnicy i formy
Bramę należy umieścić jak najbliżej zagłębieniaBOSS W przypadku kolumn i grubych żeber nałóż klej w pobliżu, aby siła trzymająca dotarła bezpośrednio do obszaru o grubych-ścianach; nałożenie kleju na dużą odległość spowoduje znaczną utratę ciśnienia.
Zwiększ średnicę bramy / Skróć czas zamrażania bramyMała bramka szybko twardnieje, uniemożliwiając utrzymanie ciśnienia przy ciągłym karmieniu; w przypadku dużych części samochodowych powszechnie stosuje się-bramy w kształcie wachlarza, bramy zanurzone i bramy z gorącymi kanałami.
Zoptymalizuj układ wydechowyW obszarze o grubych-ścianach uwięzione powietrze będzie tworzyć zagłębienia i pęcherzyki; na końcach pasów wzmacniających oraz w grubych odcinkach należy przewidzieć rowki wentylacyjne.
Optymalizacja układu wody chłodzącejGruby-obszar ścian zwiększa kanały wodne, przy czym kanały wodne znajdują się blisko wnęki, zmniejszając różnicę temperatur między grubymi i cienkimi obszarami oraz unikając nadmiernego lokalnego przegrzania i skurczu; kolumna BOSS ma priorytet przetwarzania-arkusza blokującego wodę, chłodzenie fontanną.
Unikać lokalnej akumulacji ciepłaOstre rogi i grube sekcje rdzenia formy są podatne na gromadzenie ciepła. Dlatego konieczne jest zastosowanie wkładek z miedzi berylowej w celu przyspieszenia odprowadzania ciepła.
III. Projekt Struktury Produktu
Najczęstszą przyczyną wad plastikowych części samochodowych jest nagła zmiana grubości ścianki.
1. Jednolita grubość ścianki, przy kontrolowanej różnicy grubości ścianki mniejszej niż 20%;
2. Grubość żebra Mniejsza lub równa 0,6 do 0,7 grubości ścianki głównej (powyżej tego punktu tył żebra jest podatny na wgłębienia);
3. Kolumna BOSS:
o Nie rób z tego solidnej, grubej kolumny;
o Wykonaj wgłębienie lub wydrążenie korzenia kolumny (ukradnij mięso);
o Zwiększ promień u nasady i zmniejsz lokalną grubość;
4. Grube występy, pogrubione obszary bezpośrednio kradną materiał z tyłu (opróżniają), eliminując grube mięso u nasady ze źródła.
Doświadczenie w branży: Jeśli chodzi o wygląd części A, jeśli z tyłu znajdują się grube żebra lub BOSS, kradzież samego mięsa jest trudna do całkowitego wyeliminowania śladów skurczu podczas regulacji maszyny.

Przednia rama-samochodowa
IV. Regulacja kierunku materiału
1. W tych samych warunkach: materiały krystaliczne (PP, PA, POM) kurczą się znacznie bardziej niż-materiały niekrystaliczne (ABS, PC) i są bardziej podatne na wgniecenia;
2. Dodatek włókien szklanych i wypełniaczy mineralnych może zmniejszyć skurcz formy i złagodzić wgniecenia;
3. Wybór stopnia-o niskim skurczu;
4. Nadmierny udział materiału pochodzącego z recyklingu prowadzi do wahań gęstości stopu i niestabilnych śladów skurczu. Ściśle kontroluj proporcje mieszania.
V. Szybka sekwencja dochodzeniowa
Sprawdź, czy pozycja wcięcia odpowiada tylnym żebrom/kolumnom/grubszym przekrojom → Określ, czy jest to typowe wcięcie-ściany tylnej
Zwiększyć czas docisku i zwiększyć docisk do testów (priorytet)
Dokładnie-dostosuj temperaturę formy i temperaturę materiału, zoptymalizuj punkt przełączania V/P
Sprawdź, czy odległość i rozmiar bramy są wystarczające
Sprawdź, czy wydech w grubym położeniu jest słaby
Jeśli powyższe metody są nieskuteczne: Oceń modyfikację formy (zwiększenie rozmiaru bramy, dodanie chłodzenia wkładu) lub kradzież mięsa produktu
- Wcięcie (wcięcie): powierzchnia jest wklęsła do wewnątrz, bez otworów, po zewnętrznej stronie grubej części;
- Pęcherzyk próżniowy: Wewnętrzna wnęka w wypraski, poważniejsza w przypadku zapadnięcia się powierzchni, najczęściej spowodowana niewystarczającym ciśnieniem docisku + nadmierną grubością ścianki. Podejście do obsługi jest takie samo.


